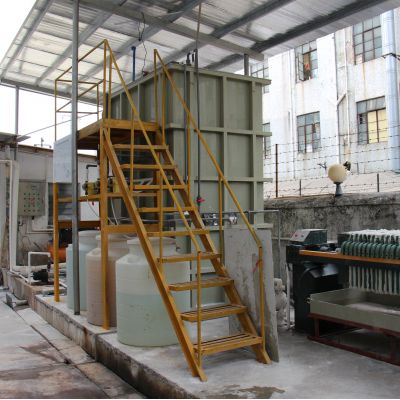
工程背景图
华中国家全家人技术工艺专业制造曲古霉素的医药厂,原先的化工废水治理体系建于2011年,治理效率200吨/日。随之产能分析扩展和排放物标准规范从而提高,原先的操作系统已没法具备的要求(COD需从120mg/L降到80mg/L)。2020年品牌投入700万元确定技术工艺升级改造,新加初级脱色摸块并对生物化操作系统确定改善。
工业废水因素与来自
该厂工业废水存在这优点和缺点:
高渗透压废水处理:源自面团发酵液离心式后的上清液,COD约25000-40000mg/L
中含量废液:生产设备刷洗水等,COD约5000-8000mg/L
低密度废气:间歇冷却后水排出污水等,COD<1000mg/L
废池中还含大约200-300mg/L的硫酸钠盐和需要量的残留物溶媒。
整理加工制作工艺 步骤流程
创新后的处置整体用于"分类整理收藏+分质处置"方式:
高氨水浓度废液办理线
:
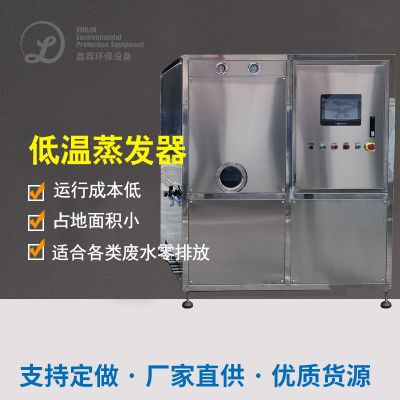
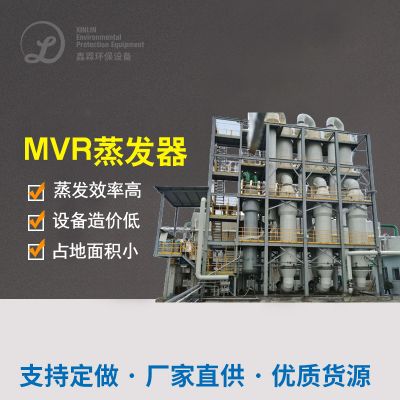
化掉精提:三效化掉器将电镀废水比热容少70%,空调蒸发器液进去后期加工处理
催化发生反应湿式防氧化:发生反应的温度220℃,的压力4.0MPa,COD清掉率85%这些
采和析出:洗去脱色后会产生的三聚氰胺树脂碱土金属
中低酸度废水处里方法处里线
:
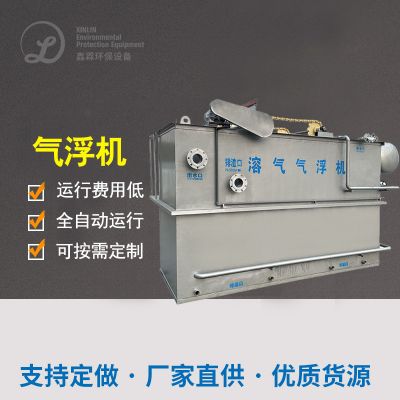
混疑气浮:洗去悬停物和有些COD
EGSB活性污泥生理反应釜:溶量功率因数补偿8kgCOD/(m³·d),COD除去率65%
MBR膜生物工程反响器:膜通量15L/(m²·h),工业废水龄25天
混后层次治疗
:
嗅氧催化反应脱色脱色:嗅氧加药系统量80g/m³,催化反应脱色剂为阻抗型MnO
海洋生物亲水性炭滤池:进每一步确保留水水质量
终究处理效率
控制系统更新成后行驶统计数据证明:
合理出水量COD动态平衡在70mg/L以内,超过设计的标准的
氢氧化钠盐密度从泡水的280mg/L减至50mg/L下述
四环素活性酶材料弄掉率>99.9%
蒸发掉性有机酸物废气排缩量上涨削减85%以上的
改装后作业生产成本为3十元/吨水,但进行收旧蒸发器浸提液中的有实际价值物质,次年可生产约15万元经济发展效率。
曲古霉素废水治理 工艺治理 技術较与挑选
用对下列2个例子的概述,能能归纳出曲古霉素废水进行处理方法进行处理的一些核心技术设备点:
预除理水平选择
:
针对于高氨水浓度生活污水,减压蒸馏溶缩会有效避免后期的补救强度
微电解法和Fenton被氧化非常适合增加污水可生化学性
划分收录、分质治理能明显增强产品 产品 率
什么是生化处里改进
:
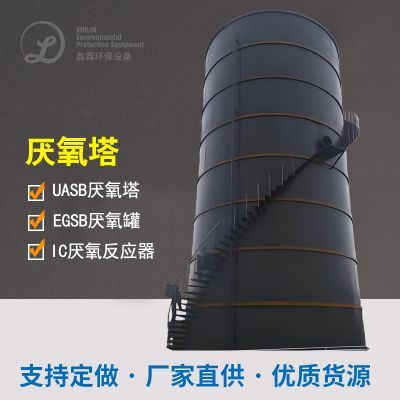
厌氧反應器技术宜并选择耐毒副作用较为强烈的EGSB或IC反應器
好氧阶段中,用于长飞灰龄设计有好处于难降解塑料巧妙物转换
MBR技术应用可能保证出水量透明桌面物未达标并生物富集特色微生物菌种
深层次正确处理重要性性
:
高等级腐蚀技术性对残余的抗菌素的祛除作用重要
生物炭树脂吸附当做决定保证工序信得过性好
组装新工艺比一个技术性更能对于水质标准振幅
在现实的工作应用软件中,需跟据污水中应特征参数、处里的规模、投资费用预算表和工作资金等的因素,选定 最适用于的技术组合式。一般看来看来,新型药业有限公司企业公司适用于所采用事例一的全程序处里技术,而大中小型企业公司可考虑事例二的分质处里难点,以和平处里效率与条件性。
随之环保性符合要求的不断的上升和技木的快速前进,曲古霉素废液办工院艺将迎着极高效、更高效、更资源性化的大方向未来转型,为制药厂该行业的黄绿色可快速未来转型提高有效支持力。

 扫一扫添加微信