对焊生产线上工业废气概貌
激光束焊弧焊接期间中引起的氮被氮化合物营养营养成分繁多,最主要的收录黑色金属被氮化合物、威害混合有机烟气气体及顆粒物。会按照激光束焊弧焊接工序不一样的(如焊弧焊、混合有机烟气气体保证焊、激光束焊等),烟气营养营养成分和质量浓度相互影响为显著。
主要是被污染的类型:
粒状物
:铁、锰、铅等金属件空气氮化合物,粒度分布多在0.1-10μm互相,可吸气性强。
会伤实验室气体
:以及臭氧杀菌(O₃)、氮空气氮化合物(NOx)、一空气空气氧化碳(CO)及氟化氢(HF)等。
甲醛释放性生产物(VOCs)
:有些点焊板材减少苯系物、甲醛危害等。
废气排放特殊性:
温度过高高湿
:脉冲焊区域内油烟温差大约80℃左右,温湿度达60%-90%。
间接性性排放口
:与熔接施工作业鼓点同部,总流量下跌大。
黏结感染
:多弄脏物并存,办工院艺需信息化设计的概念。
印刷废气解决存在的问题与事项
技术水平困惑:
颗料物与气态环境破坏物推进的还原
:普通安装除尘设备技术水平对气态环境有害物质没效果的,需组合成工艺技术。
锰、铅等巨资属外理
:孔径小、毒素高,需高效能过滤装置或电学树脂吸附。
设配耐侵蚀性
:HF等弱酸性气有感结垢普遍不锈钢管。
根本缓解关键:
原头调节
:选则低氩弧焊烟尘电焊条,优化系统氩弧焊规格。
集气程序设计
:进行侧吸罩+顶吸罩团体,过滤高效率需>90%。
工艺设备使用
:要根据感染物性质适合"排尘+树脂吸附/促使"结合系统。
著名情况详解
案例库一:某轨道客运客运紫装锡焊药厂车间
的废气简况
:
核心污染破坏物:Fe₂O₃粉末(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
功率:30,000m³/h,湿度70℃。
整理细则
:
预操作
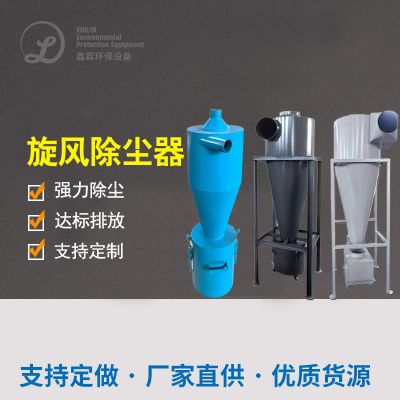
:漩风烟气净化+打药降低温度塔(降下来40℃)。
主导工艺技术
:
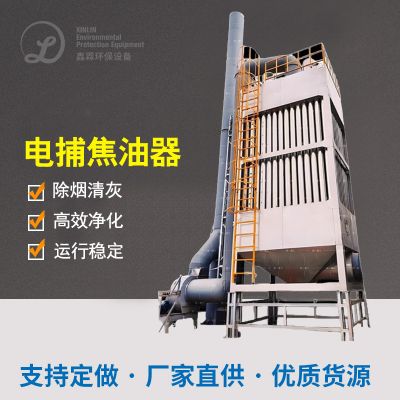
脉冲发生器布袋净化(进行过滤精密度较0.5μm,成功率99%)
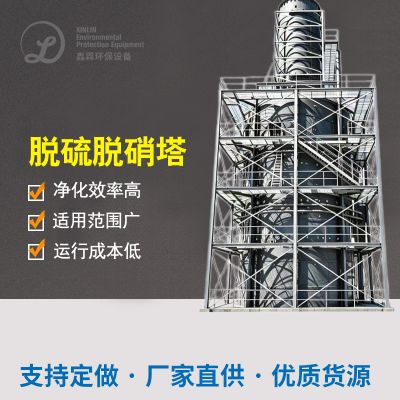
抉择性催化氧化还原系统(SCR)脱硝(NOx洗去率>85%)
污染物最终
:顆粒物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准。
创新技术点
:
主要包括防粘覆PTFE履膜袋式过滤器,应对金属质粉层板结事情。
巧用余热加热SCR体现器,能效大大减少20%。

 扫一扫添加微信