酿制工业废气进行处理事例
典例一:黑啤酒厂烟粉尘净化处理工程项目
建设项目背景图片
某大规模洋酒厂座落在于市政近郊,相应业主区渐渐锐减。其酿造酒进程中有的有机会印刷工业废气含有甲醛味道,对相应业主衣食住行带来干拢,即便那时候有机会印刷工业废气工业废气未达符合标准绿线,但环保健康型投述持续不断的。同样,随着时间的推移环保健康型政策性趋严,内地对溶解性有机会物(VOCs)及甲醛味道气味工业废气控制更是为严厉,有助于洋酒厂对有机会印刷工业废气正确处理系统性使用自动升级进行改造。
品牌有机废气治理主要的来源
- 麦芽烘干:麦芽在烘干过程中,有机成分受热分解,释放出醇类(如乙醇)、酯类(如乙酸乙酯)等挥发性有机化合物。这些物质是啤酒风味物质的前体,但排放到大气中会形成异味,且部分属于 VOCs 污染物。
- 发酵环节:啤酒发酵过程中,微生物代谢产生二氧化碳的同时,会伴随少量挥发性硫化物(如硫化氢)、醛类(如乙醛)以及有机酸(如乙酸)挥发。硫化氢具有强烈的臭鸡蛋气味,极低浓度即可被人感知,严重影响空气质量。
- 污水处理站:啤酒厂废水处理站在运行过程中,厌氧池、曝气池等区域会逸散出氨气、甲烷以及各类挥发性有机物。氨气具有刺激性气味,长期接触会对人体呼吸道造成损害;甲烷属于温室气体,同时也是易燃易爆气体,存在安全隐患。
补救技术具体步骤
- 收集系统:在麦芽烘干车间、发酵罐区以及污水处理站等废气产生源设置集气罩,通过通风管道将废气收集汇总。集气罩设计为可调节式,根据不同区域废气产生量和浓度,灵活调整收集效率,确保废气收集率达到 95% 以上。
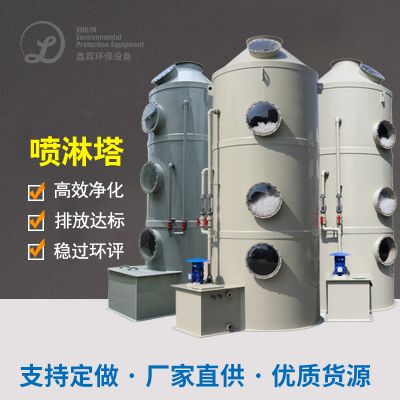
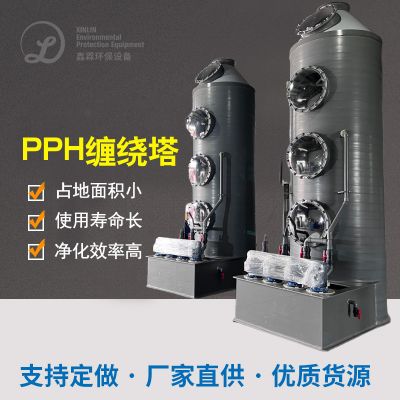
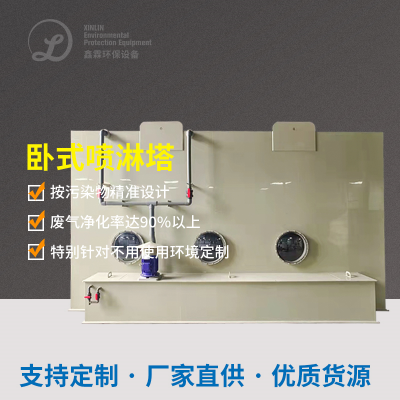
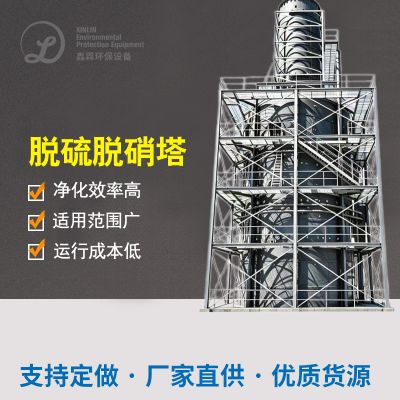
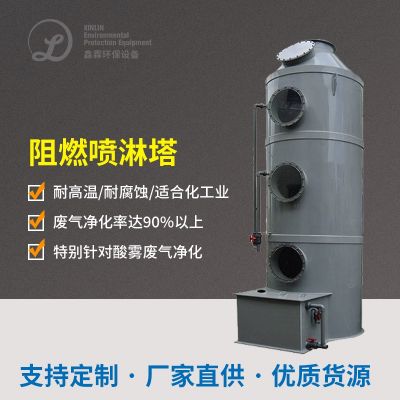
- 预处理阶段:废气首先进入喷淋塔,塔内喷淋碱性溶液(如氢氧化钠溶液),主要用于中和酸性气体(如乙酸等有机酸)以及部分水溶性的挥发性硫化物。同时,喷淋过程对废气起到降温、除尘作用,防止后续处理设备因温度过高或杂质堵塞而影响运行。
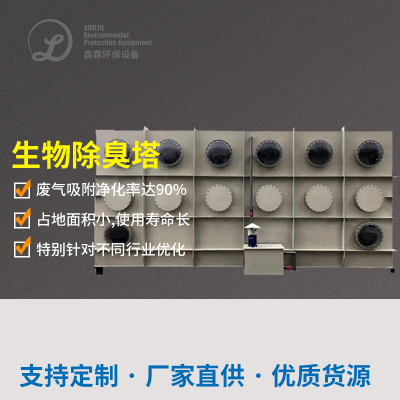
- 生物除臭阶段:经过预处理的废气进入生物滤池。生物滤池内填充有特殊的微生物载体,上面附着着能够分解 VOCs、硫化氢、氨气等污染物的微生物菌群。废气通过微生物载体时,污染物被微生物吸附、吸收并分解为二氧化碳、水和无机盐等无害物质。微生物生长需要适宜的环境,通过定期喷淋营养液,保证微生物活性,维持生物滤池高效运行。
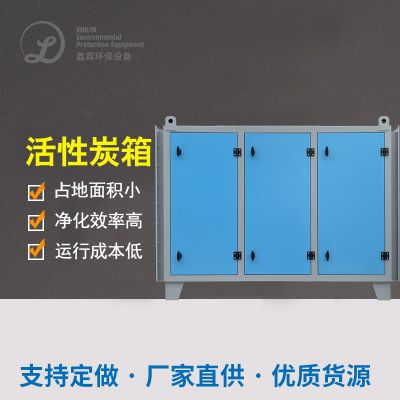
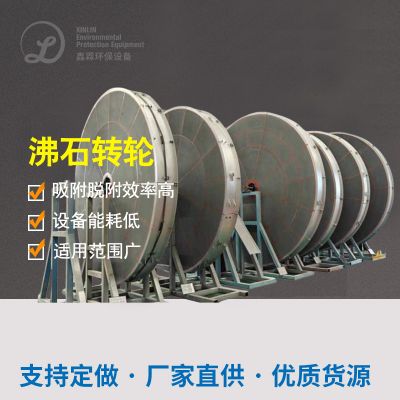
- 深度净化阶段:为确保废气达标排放,经过生物除臭的废气再进入活性炭吸附装置。活性炭具有发达的孔隙结构和巨大的比表面积,能够吸附残留的少量异味物质和难降解的 VOCs,进一步提升废气净化效果。当活性炭吸附饱和后,采用热空气脱附再生,脱附出的高浓度废气返回生物滤池前端进行二次处理。
后面疗效
- 污染物排放达标:处理后的废气中,硫化氢排放浓度低于 0.06mg/m³,氨气排放浓度低于 1mg/m³,VOCs 排放浓度低于 50mg/m³,各项污染物指标均远低于国家和地方规定的排放标准,满足了严格的环保要求。
- 异味消除显著:周边居民反馈异味明显减轻,投诉量从改造前每月 20 余次降至几乎为零,极大改善了周边空气质量和居民生活环境,提升了企业社会形象。
- 系统运行稳定:新的废气处理系统经过长期运行监测,设备故障率低,自动化控制系统可实时监测废气浓度、温度、湿度等参数,根据实际情况自动调整处理工艺,保障系统稳定运行,不影响啤酒厂正常生产。
例子二:白酒行业厂废液清理楼盘
活动游戏 背景
的一家以往散自酒酿酒酒各个企业处在历史资料各个鑫霖环保名镇,较近旅遊餐饮行业资源性充沛。其酿酒酒有机烟气不影向场地废的气产品品质,还与古镇的节能环保环镜和旅遊餐饮行业人物形象相悖。同時,散自酒酿酒酒餐饮行业的节能环保要求不间断增加,各个企业为改变發展消费需求,考虑对有机烟气工作配制去全面性最新。
建设项目有机废气治理有效成分源
- 蒸馏工序:白酒蒸馏过程中,高粱、小麦等原料中的有机物质挥发,产生大量醇类(主要是乙醇,还包括少量甲醇、正丙醇等)、酯类(如己酸乙酯、乳酸乙酯等)以及醛类(如乙醛、乙缩醛)。这些物质是白酒香气的重要来源,但排放到环境中会形成异味和 VOCs 污染。
- 发酵窖池:白酒发酵过程中,微生物发酵产生二氧化碳的同时,会释放出挥发性有机酸(如丁酸、己酸)、杂醇油(如异丁醇、异戊醇)等。发酵窖池密封性有限,部分废气会逸散到环境中,其中有机酸具有刺鼻气味,杂醇油也会对空气质量产生不良影响。
- 酒糟处理:白酒酿造产生的大量酒糟在堆放和处理过程中,会发生自然发酵和分解,释放出氨气、硫化氢以及多种挥发性有机化合物。酒糟异味较大,若处理不当,会对厂区及周边环境造成严重污染。
解决加工步骤
- 源头收集:在蒸馏车间的蒸馏锅、冷却器以及发酵窖池上方安装密封集气装置,将废气通过管道收集至主管道。对于酒糟堆放区域,设置半封闭式收集大棚,并配备抽风系统,确保废气有效收集。收集系统整体设计收集效率达到 90% 以上。
- 冷凝回收:收集的废气首先进入冷凝装置,利用低温冷却介质(如冷水或冷媒)对废气进行冷却。由于废气中含有大量高沸点的醇类、酯类等物质,在低温下会冷凝成液态,通过冷凝回收可将大部分有用物质回收再利用,降低后续处理负荷,同时减少污染物排放。回收的液态物质可返回生产环节,用于白酒勾调等工序。
- 化学洗涤:经过冷凝回收的废气进入化学洗涤塔,塔内喷淋酸性溶液(如稀硫酸),用于去除废气中的氨气等碱性气体。同时,喷淋强氧化剂(如次氯酸钠溶液),可氧化分解部分挥发性硫化物、醛类等污染物。化学洗涤过程能有效去除废气中的异味物质和部分难降解污染物。
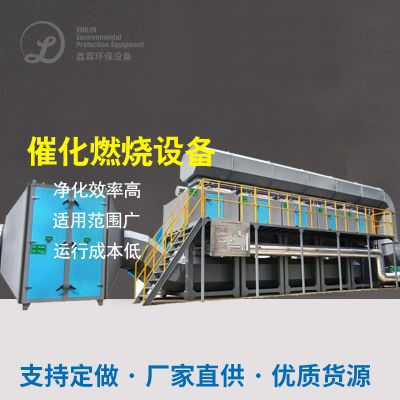
- 吸附催化燃烧:洗涤后的废气进入活性炭吸附床,活性炭吸附废气中残留的 VOCs,当吸附床接近饱和时,切换至另一组吸附床工作。对饱和的吸附床采用热空气脱附,脱附出的高浓度 VOCs 废气进入催化燃烧装置。在催化剂作用下,VOCs 在较低温度(250 - 350℃)下发生氧化反应,分解为二氧化碳和水,实现废气的深度净化。催化燃烧产生的热量可通过换热器回收,用于吸附床脱附过程的热空气加热,降低能耗。
最中效率
- 达标排放:处理后的废气中,甲醇排放浓度低于 190mg/m³,VOCs 排放浓度低于 30mg/m³,氨气排放浓度低于 5mg/m³,硫化氢排放浓度低于 0.3mg/m³,完全符合白酒酿造行业相关环保标准,实现稳定达标排放。
- 环境改善:厂区周边异味大幅减少,空气质量明显提升,古镇的生态环境和旅游形象得到有效维护,企业与周边环境和谐共生,促进了地方经济与生态环境协调发展。
- 经济效益与环保效益双赢:通过冷凝回收环节,每年回收大量可再利用的白酒风味物质,创造了可观的经济效益。同时,废气处理系统的稳定运行减少了环保风险和潜在的罚款成本,提升了企业鑫霖环保能力。

 扫一扫添加微信